 На предприятии продолжается процесс технического переоснащения производственных площадок. В течение последних трех месяцев на завод поступило новое оборудование, усилившее производственные мощности механического цеха № 1 и кузнечно-прессового, термического, литейного цеха № 5.
Станочный парк цеха № 1 пополнился в начале мая пятикоординатным фрезерным обрабатывающим центром с ЧПУ. Он стал двенадцатым по счету станком в цеховом арсенале фрезерных пятикоординатных машин, только более усовершенствованной версией предыдущих. В цехе не скрывают, что новое оборудование здесь ждали, как воздух.
-Сегодня в разы увеличилось количество деталей, требующих именно пятикоординатной обработки, поэтому станки, позволяющие осуществлять такие операции, нам просто необходимы для выполнения заданного плана,- поясняет заместитель начальника цеха по производству Валерий Хабаров.
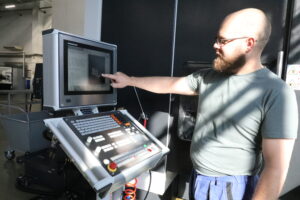
Наладчик Евгений Кабанов не первый год обслуживает в цехе станки с подобной операционной системой. В частности, в новой версии операционной системы, которой оснащен станок, доступна функция эмулятора обработки.
-Это очень удобно, потому что я вижу модель будущей детали в различных измерениях и уже на этом этапе, еще до ее изготовления, могу сделать вывод, соответствует ли она образцу, или в ней есть отклонения, требующие доработки, — рассказывает Евгений. — Сенсорный экран обеспечивает легкость в управлении. Раньше было кнопочное управление экраном. Так что машина хорошая. Посмотрим, как она покажет себя в дальнейшей работе.
Новый станок уже запущен в полноценную эксплуатацию, и сейчас все подчинено одной задаче — обеспечить максимальную эффективность его использования. Благо, возросшие объемы производства этому только способствуют. Детали, требующие фрезерной обработки, поступают в цех большими партиями. Соответственно, риски потерь драгоценного рабочего времени, связанные с переустановкой программ под каждый вид выпускаемой продукции, минимизируются. Тем не менее наладчик постоянно курирует работу операторов, чтобы в каждом случае вовремя прийти на помощь и оперативно устранить возникшие проблемы.
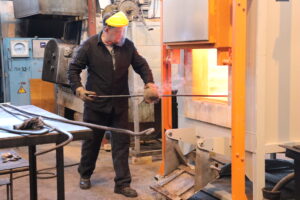
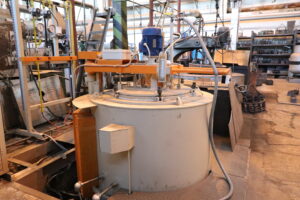
В кузнечно-прессовом, термическом, литейном цехе № 5 сразу на нескольких производственных участках с начала года обновилось оборудование. На участке плавки, заливки и обрубки металла одну из старых плавильных печей заменила новая индукционная тигельная плавильная установка. На участок резинотехнических изделий и пластмасс приобретены новые вальцы. Но самый большой повод для радости случился у коллектива участка термообработки. Здесь следом друг за другом появились новая криогенная камера для обработки деталей холодом, печь азотированная для химико-термической обработки, повышающей износостойкость деталей, и печь высокотемпературная для закалки материалов. Что касается последней, такая же печь уже имеется на участке, она была приобретена два года назад. Теперь к ней добавилась еще одна.
По словам мастера участка термообработки Евгения Филиповского, все оборудование приобреталось с учетом реальных потребностей и особенностей участка, поэтому сегодня ни одна единица не простаивает, все работают с максимальной нагрузкой.
Плюсы нового оборудования стали очевидны уже после первых недель использования. Главный из них — значительная экономия рабочего времени, которая происходит за счет того, что новые печи гораздо быстрее перестраиваются на нужный режим, чем старые.
-Если говорить об азотированной печи, то для получения нужных параметров раньше требовалось около двух суток, — приводит он пример. — У новой печи этот процесс сжимается до 16 часов. То же самое касается скорости нагрева. На то, чтобы поднять температуру на 100 градусов, на старом оборудовании уходило 30-40 минут. На новом это занимает минут 15-20. Современные печи гораздо лучше поддаются регулировке.
К достоинствам нового оборудования можно отнести и значительно более высокий уровень автоматизации, который не исключает полностью участие работника в производственном процессе, но сводит влияние человеческого фактора к минимуму. Для выполнения операции задается программа, а термист лишь контролирует ее выполнение. Все факторы в совокупности влияют на повышение качества обработки.
К имеющимся в распоряжении производственным ресурсам на участке и в цехе подходят по-хозяйски, отлично сознавая, что техническое переоснащение — дело не одного дня, и этот процесс в своей перспективе стремится к бесконечности. Поэтому здесь руководствуются принципом: новое — еще не повод расставаться со старым. Наряду с современными образцами здесь продолжают эксплуатировать оборудование, которое по году своего выпуска давно обогнало многих работников участка, но продолжает исправно функционировать и помогает коллективу успешно решать стоящие перед ним задачи.